高压管件生产加工技术是什么?
发布时间:
2023-03-30
来源:
高压管件生产加工技术是什么?
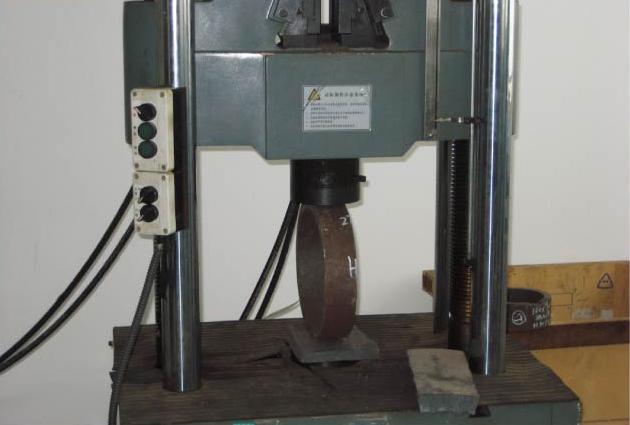
高压管件生产加工是液压成形技术之一。它使用管作为坯料,通过在管内施加超高压液体和轴向进给将管坯料压入模腔中,以形成所需的工件。
高压管件生产加工对于具有弯曲轴的零件,首先在数控弯管机上将其弯曲至所需形状,然后将其放入模具中进行压力成型。该工艺适用于制造沿部件轴线具有不同截面形状的中空部件。截面形状可以是圆形、矩形或异形,使用的压力可以达到或甚至超过400MPa。
根据成形零件的类型,液压成形可分为三类:(1)变径管的液压成形;(2) 曲轴管高压成形;(3) 多路管内部高压成型。
高压管件生产加工技术可以减少工件的质量,提高工件的刚度和强度,并可以形成一些复杂的工件。因此,它在轻量化需求下被广泛应用于航空航天领域和汽车制造业。
接下来,让我们了解一下变径管的内部高压成型技术。变径管,顾名思义,是指中间管径大于两端管径的管件。几何特征是管件的直径(周长)沿轴线变化,轴线是一条直线或弯曲程度较小的二维曲线,分为对称和不对称。变径管的内部高压成形技术适用于直径为25 mm-200 mm、壁厚为1-8 mm的管件。成形工艺适用于汽车进气和排气系统、飞机管道系统、火箭系统和发动机曲轴中使用的异形和复杂截面管件。(汽车和飞机用变径管的壁厚通常为1-3mm。)补充量是确定水平气缸冲程的重要参数。在实际过程中,由于摩擦和加载路径的影响,理想的补充量不能完全送到成形区域,成形区域的壁厚应减小,因此实际补充量需要小于理想补充量,一般为理想补充量的60%-80%。圆形截面变径管件,类似于下图所示的简单形状。当管成形区域的长度太长且初始内部压力不足时,过度的轴向力会导致屈曲。通过选择合理的管道长度、增加预成型件、减小截面周长、减小轴向力、增加预成形件、提高管坯/预成型件的整体拉伸强度以及调整工艺参数,可以解决这一缺陷。
褶皱:由于轴向力过大,在管道成形初期会形成褶皱,即褶皱。有两种皱纹,一种是成为缺陷的死皱纹,另一种是可以压平的有用皱纹。这种缺陷可以通过调整加载路径和合理控制内部压力与轴向进给量之间的匹配关系来控制。裂纹是液压成形中常见的失效形式。管道的开裂通常始于隆起区局部范围内的缩颈。从液压成形过程中可以看出,如果内部压力过高或没有相应的轴向位移补偿,就会发生断裂。可以采取以下措施来消除断裂:修改零件的形状、改变材料、增加轴向力、减小进给区域的摩擦系数、增加轴向进给量等。
成型不足的主要原因是内部压力低、管道强度高、壁厚大、圆角过小以及成品和模具之间的空气、水或润滑剂。可以通过减少成品的壁厚、更换材料、增加成型压力、增加成品的圆角以及确保成型处气体和液体的顺利排出来解决。
成品内部裂纹的主要原因是管坯的壁厚非常不均匀。通过减少成品壁厚、减少膨胀、更换材料、增加轴向进给量等措施,可以消除裂纹。
化工管件厂家批发,高压管件生产加工,高压管件生产厂家
上一页
下一页
上一页
下一页
08-16
2022
江阴东联高压管件有限公司
江阴东联高压管件有限公司 公司主要产品包括:弯头、弯管、三通、四通、异径管、翻边、法兰、管帽、管座、短节、流量测量装置等。材质为碳素钢、合金钢、不锈钢以及铜、铝、钛、镍等。产品可以按GB、ASME、DIN、JIS、BS、ISO及行业标准...

联系方式
网站二维码